Выбор автоматических силиконовых форм в 2026 году начинается не с красивого каталога. Он начинается с задачи: какое производство производится, сколько циклов требуется, какой материал используется. Автоматические силиконовые формы должны поддерживать стабильную температуру, давление и регулярное извлечение продуктов. Важны также точность дозирования, ширина нагрева и совместимость с данным оборудованием.
«Надёжная форма показывает себя не в рекламе, а после сотен одинаковых циклов», — отмечает Сергей Лебедев, инженер-технолог и консультант по алгоритмическому формированию. Его позиция кажется очевидной, но на замену ее часто игнорируют. Покупатель работает по цене. Позже механические заусенцы, микротрещины и сложная очистка.
Проверьте паспорт силикона. Уточните рабочий температурный диапазон и допустимую нагрузку. Попросите тестовый образец. Оцените поверхность изделия после двадцати или тридцати циклов. Следите за изменением запаха, цвета и времени извлечения.
Мелочи решают многое.
Полезно заранее узнать стоимость сменных вставок, датчиков и сервисного обслуживания. Не используйте автоматическую систему, удобную для оператора. Иногда дорогая модель очень экономна, но требует тщательной настройки. Некоторые более простые варианты работают устойчивее. Это неприятная, но важная мысль.
При выборе учитывайте безопасность материалов, документированное качество и доступность технической поддержки. Надёжность подтверждена протоколами, испытаниями и реальными условиями производства. Поэтому окончательное решение лучше принять после испытания, а не после одного демонстрационного запуска.
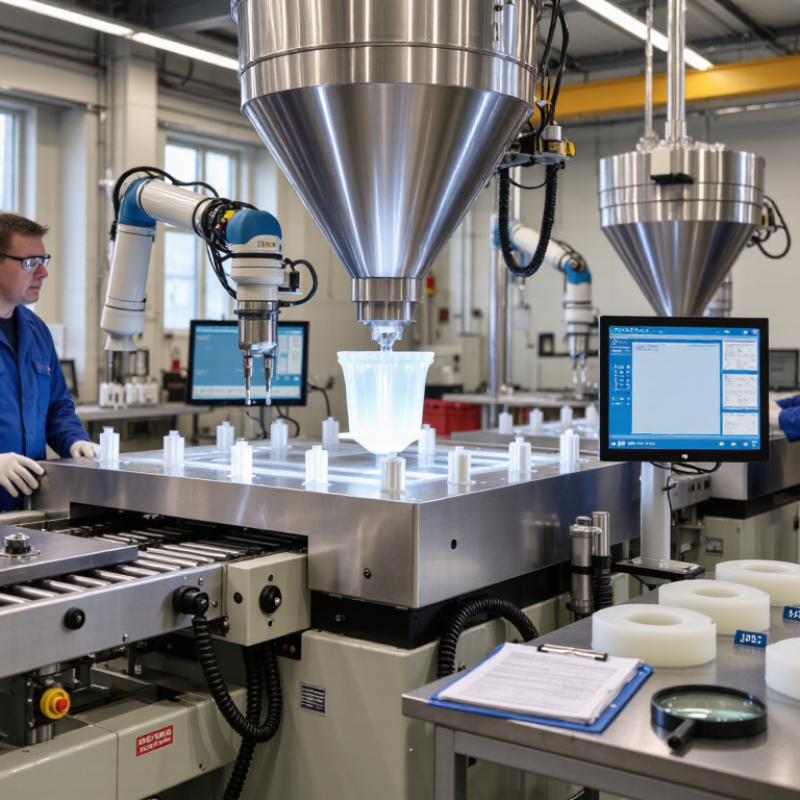
Автоматическая силиконовая форма — это не просто матрица с кнопкой запуска. Она отвечает за дозирование силиконовой смеси, закрытие оснастки, нагрев, выдержку и изоляцию изделий. Контроллер задает давление и температуру, а датчики отслеживают отклонения во время режима. При стабильных функциях оператор не исправляет каждую деталь вручную.
Назначение системы — выпуск одинаковых изделий с формой формы операций. Она подходит для уплотнителей, комплектующих для поиска, деталей для проверки и технических прокладок. Важны не только размеры формы. Проверьте тип силикона, диапазон температур, силу смыкания и соответствие дозатору. Слишком высокая скорость иногда заполняет некоторые фразы.
Отчёт Компания Grand View Research оценивает средний рост экономического рынка в Латинской Америке к 2030 году примерно на 6–7% . Это приводит к спросу на повторяющееся производство и автоматическому контролю качества. По данным Международной федерации робототехники, промышленная автоматизация продолжает корректироваться, но ее эффективность зависит от настроек процесса. Автоматика не исправляет неверную рецептуру.
При применении полезно контролировать время работы, напряжение часов и расходный материал для замены. Эти цифры демонстрируют реальную выгоду и лучшие рекламные обещания. В 2026 году разумнее выбрать форму с параметрами журнала, отключением от перегрева и понятным обслуживанием. Иногда полуавтоматическая система оказывается надёжнее электрической линии. Этот вариант проверки стоит протестировать партии, не принимая во внимание каталог.
Основные виды форм отличаются не только воздействием, но и способом подачи кремния. Для серийного выпуска чаще используют форму под жидкий силиконовый каучук LSR . Смесь дозируется насосом, нагревается в пресс-форме и быстро полимеризуется. Такой вариант подходит для прокладок, медицинских деталей и эластичных корпусов.
По данным MarketsandMarkets, рынок кремния оценивался примерно в 20,5 млрд долларов в 2023 году. К 2028 году аналитики прогнозировали рост до 29,7 млрд долларов.
Это предполагает спрос на выездные линии.
Формы для компрессионного прессования изготовлены из твердого силиконового сырьём. Их конструкции проще. Цикл обычно длиннее, зато оборудование дешевле и подходит для небольших групп.
Для двухцветных изделий используют двухкомпонентные формы. Они требуют точной синхронизации дозаторов и стабильной температуры. Ошибка видна сразу. Один участок может остаться липким.
Выбирайте стоимость вязкости материала, следы гнёзд и требуемую точность. Для ЛСР важны холодные каналы, герметичность и автоматический съем изделий. Для твёрдого силикона критическое давление и равномерный прогрев.
В результате исследования Grand View Research отмечают устойчивый рост сегмента жидкого силиконового каучука до 2030 года, особенно в автомобильном и медицинском применении.
На практике дорогая многогнездовая форма не всегда выгоднее. На ближнем спросе она простаивает, а это часто недооценивают.
Кейсы необходимо проверять на первых порах, а не только по каталожным параметрам.
Как выбрать автоматические силиконовые формы в 2026 году?
При выборе силиконовой формы материалу важен внешний блеск. Для пищевого производства обычно рассматривают термостойкий кремний, подтвержденный безопасностью контакта. Платиновое управление часто обеспечивает тихий запах и стабильность при повторных циклах. Проверьте паспорт материала, диапазон температур и данные испытаний. Не ограничивайте фразу «профессиональное качество».
Дозы должны совпадать с дозатором, рамой и системой извлечения. Измерьте фасад, выступ, внутренние ячейки и расстояние между ними. Ошибка даже в два миллиметра иногда приводит к перекосу формы. Учитывайте усадку продукта после охлаждения. Для точной работы важна одинаковая духовка-стенок и ровное число дней. Слишком глубокая клетка может замедлить незначительное извлечение.
Температурный режим проверяйте не по рекламе, а в начале процесса. Сопоставьте нагрев, охлаждение и скорость конвейера. Если форма при работе работает при температуре 180 °C, обеспечьте запас до допустимой температуры. Резкие перепады быстрее старят силикон. Автоматизация требует совместимости с датчиками, захватами и системой дозирования. Проверьте тестовый цикл: заполнение, вибрация, переворот и очистка. Лучше сделать десять пробных циклов. Меньше брака. На практике идеальная форма на стенде иногда ведет себя в цехе ненужно. Причина может быть не в силиконе, а в слишком быстром охлаждении или неточной настройке оборудования. Ручная проверка остается полезной, хотя полностью автоматический процесс выглядит убедительнее.
Как выбрать автоматические силиконовые формы в 2026 году?
Совместимость с оборудованием начинается не с каталога, а с линии технических карт. Проверьте посадочные размеры, усилие смыкания, рабочий диапазон температуры и число циклов в час. По данным исследования Grand View Research, мировой рынок силикона может вырасти примерно на 6% ежегодно до 2030 года. Это приводит к появлению новых составов, но не обеспечивает совместимости с вашей машиной.
Запросите материал паспорта, твердость по Шору, допустимую усадку сведений и о подтверждении. Для пищевых продуктов необходимы документы о контакте с продуктами, соответствующие требованиям FDA 21 CFR 177.2600 или применимым нормам ЕС. Для промышленных линий также важна оценка риска по ISO 12100 и защита персонала от самых близких людей. Мелкая деталь.
Уходы на стабильность сильнее, чем обещает рекламное описание. После смены удалите остатки состава мягким безворсовым воздействием, без стойких скребков и растворителей, разрушающих силикон. Проверяйте вентиляционные трубы и подсадку формы каждую неделю. Неправильная очистка иногда меняет геометрию уже после нескольких сотен циклов. По отчетам MarketsandMarkets автоматизация производства повышает требования к повторяемости процесса, однако конкретный результат зависит от настройки оборудования. Здесь легко ошибиться: универсальная форма удобна, но может быть меньше отвода тепла и включения процента.
| Категория силиконовых форм | Подходящее автоматическое оборудование | Типичный рабочий диапазон | Проверка совместимости ключей | Уход и чистка | Требования безопасности |
|---|---|---|---|---|---|
| Силиконовая форма платинового отверждения Эластомер с низким уровнем запаха и высокой чистотой | Автоматизированные линии розлива, системы дозирования, роботизированные установки для извлечения изделий из форм и оборудование для литья под низким давлением. | Обычно диапазон температур составляет от −40 °C до 200–230 °C; для каждого состава необходимо уточнить технические характеристики у поставщика. | Проверьте размеры пресс-формы, усилие смыкания, соосность полости, зазор при извлечении из формы и сопротивление материала, используемого в процессе обработки. | Используйте теплую воду и мягкое моющее средство; избегайте острых инструментов, абразивных губок и чистящих средств на основе хлора. | Для использования в пищевой или медицинской промышленности требуется документальное подтверждение соответствия применимым местным нормам, касающимся контактирующих с материалами материалов; не следует полагаться только на формулировку «пищевой класс». |
| Силиконовая форма, отверждаемая перекисью водорода Эластомер общего назначения | Автоматизированные линии литья, вспомогательные приспособления для термоформования, линии для изготовления прототипов и промышленные формовочные станции. | Часто подходит для температур приблизительно от −50°C до 200°C, в зависимости от состава и последующей полимеризации. | Подтвердите стабильность размеров, устойчивость к остаточной деформации при сжатии, вентиляцию и совместимость с маслами, растворителями, пигментами или смолами. | Проводите очистку после каждого производственного цикла; полностью высушите перед штабелированием, чтобы уменьшить впитывание запахов и рост микроорганизмов. | Во время нагревания или последующего отверждения обеспечьте надлежащую вентиляцию; соблюдайте правила техники безопасности при использовании любых разделительных составов или чистящих средств. |
| Вставка для формы из жидкого силиконового каучука Разработан для повторяющихся автоматизированных циклов. | Системы дозирования и смешивания, машины для литья под давлением жидкостей, автоматизированные системы прессования и роботизированные ячейки для захвата и перемещения. | Температура процесса обычно составляет около 120–200 °C; точный профиль отверждения зависит от состава и используемой оснастки. | Проверьте давление впрыска, конструкцию литникового канала, вентиляцию, время отверждения, температуру пресс-формы, частоту циклов и усилие автоматического выталкивания. | Осмотрите полости и вентиляционные отверстия на наличие затвердевших остатков; используйте одобренные чистящие средства, не повреждающие материал, и избегайте сгибания тонких уплотнительных кромок. | Установите защитные ограждения вокруг нагреваемого инструмента и подвижных зажимов; используйте процедуры блокировки перед проведением технического обслуживания или демонтажем пресс-формы. |
| Высокотемпературная силиконовая форма для выпечки Для автоматизированных процессов пищевой промышленности | Конвейерные печи, автоматизированные линии дозирования, системы загрузки лотков и роботизированное оборудование для извлечения. | Многие изделия работают в диапазоне температур от −40 °C до 220–250 °C; максимальную температуру необходимо уточнить перед использованием в печи. | Проверьте размер подноса, зазор между поддоном и печей, скорость конвейерной ленты, жесткость формы, свойства извлечения готового изделия и устойчивость к многократным термическим циклам. | Промойте нейтральным моющим средством, тщательно прополощите и высушите на воздухе; удалите скопившееся масло до того, как оно полимеризуется на поверхности. | Используйте только материалы, прошедшие проверку на соответствие стандартам безопасности пищевых продуктов; отбракуйте плесень с трещинами, липкой поверхностью, изменением цвета или стойким запахом. |
| Усиленная силиконовая форма Силикон, приклеенный к жесткой раме или несущей конструкции | Высокоскоростные конвейерные системы, автоматизированные прессовальные станции, поворотные столы и роботизированные ячейки для извлечения изделий из форм. | Силикон может выдерживать температуру приблизительно от −40°C до 200°C; для каркаса и клеевого слоя могут быть установлены более низкие пределы. | Учитывайте монтажные отверстия, опорные точки, толщину несущей конструкции, зоны захвата роботом и допуски на тепловое расширение. | По возможности очищайте силиконовый герметик и раму отдельно; регулярно проверяйте швы, крепежные элементы и кромки. | Предусмотрите защиту от защемления; обеспечьте невозможность отсоединения держателя во время вибрации, нагрева или высокоскоростной погрузки/разгрузки. |
| Многогнездная силиконовая форма Для высокопроизводительного производства | Автоматизированные линии дозирования, оборудование для пакетного розлива, конвейерные системы отверждения и камеры контроля с визуальным управлением. | Обычно его выбирают в пределах температурного диапазона силиконового компаунда и подключенного оборудования. | Подтвердите однородность материала в каждой полости, баланс пломбирования, удаление воздуха, время цикла, доступ робота и соответствие требованиям к допускам. | Используйте документированный график чистки; осматривайте каждую полость на предмет износа, разрывов, остатков и изменений размеров. | Проводите плановую валидацию технологического процесса; заменяйте пресс-формы, если дефекты могут привести к загрязнению, протечкам или небезопасным размерам изделия. |
Примечание по выбору: указанные температурные диапазоны являются типичными отраслевыми значениями, а не универсальными пределами. Перед началом производства всегда уточняйте конкретный состав силикона, инструкцию по эксплуатации оборудования, профиль отверждения и применимые правила техники безопасности или правила контакта с пищевыми продуктами.
В 2026 году автоматическую силиконовую форму стоит оценивать не по цене в каталоге, а по полной стоимости цикла. Я проверяю расход материала, время прогрева, количество браков и расходы на очистку. Дешёвая форма за 18 000 рублей может стоить дороже аналога за 27 000 рублей. Причина проста: короткий ресурс и частная замена вкладышей.
Ликвидность зависит от стандарта и востребованности размеров. Форму с универсальными размерами легче перепродать или перенести на другой участок. Нестандартные конструкции, высокая экономия, экономия. Особенно важны доступные сменные детали, понятная документация и совместимость с автоматической коробкой передач. Один практический тест полезнее красивой презентации. Я запускаю пробную серию на три смены. Затем сравниваю определение стабильности, скорости извлечения и количества дефектов.
Практическая эффективность проявляется в мелочах. Поверхность должна очищаться без долгого ручного труда. Силикон не должен липнуть после нескольких циклов. Температурный диапазон соответствует начальному режиму, а не только заявленным характеристикам. Никакая автоматизация повышения производительности. Например, сложность настройки датчиков обеспечивает экономию рабочего времени. Это неприятный результат, но его лучше увидеть до закупки партий. Я бы также оставил запас бюджета на неделю: первый выбор редко бывает удачным.
Hein Minnie
Cell nr: +27 (0) 82 564 6501
Email: sale@thecirclemachine.com
Hein Minnie Jnr
Cell nr: +27 (0) 84 284 7234
Email: sale@thecirclemachine.com
Address:
10 Apsey Street,
Heidelberg,
Gauteng,
1441
Bendet Engineering Services (PTY) LTD was established in 1987. Our team of engineers and draughtsman are ready to deliver a complete turnkey solution, from the design phase to commissioning. A dedicated team that consists of electrical, mechanical and industrial engineers, we are able to offer a comprehensive service to our clients.